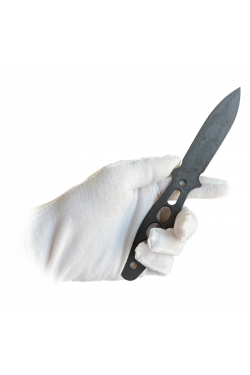
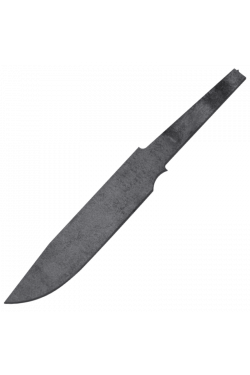
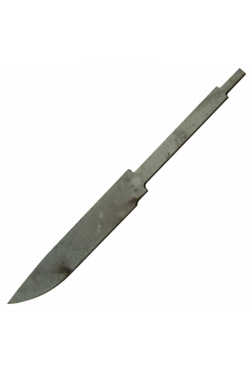
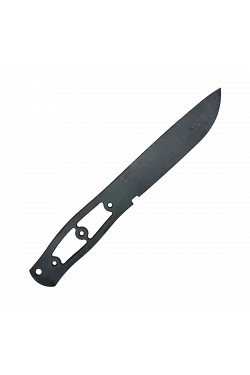
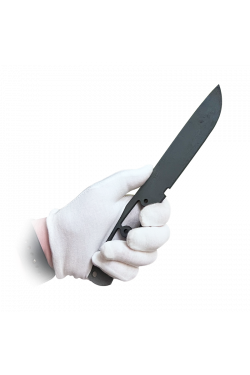
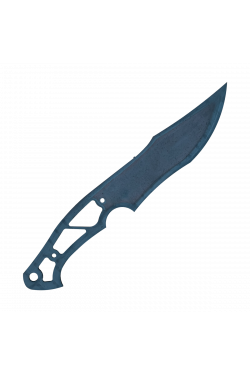
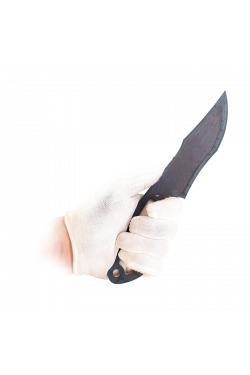
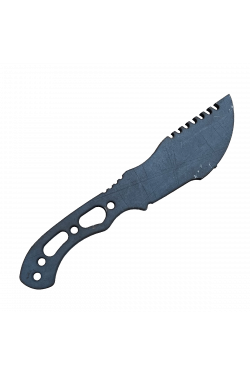
G10 - композитный материал, состоящий из множества слоев стеклоткани пропитанной эпоксидный смолой. Длина лист может отличаться на толщину реза (1-2 mm). Тонкая G10 применяется для изготовления рукоятей в виде проставок в сочетании с основным материалом рукояти, простовок при изготовлении больстеров.
G10 - композитный материал, состоящий из множества слоев стеклоткани пропитанной эпоксидный смолой. Длина лист может отличаться на толщину реза (1-2 mm). Тонкая G10 применяется для изготовления рукоятей в виде проставок в сочетании с основным материалом рукояти, простовок при изготовлении больстеров.
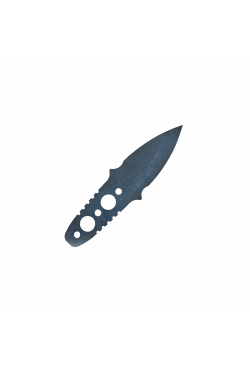
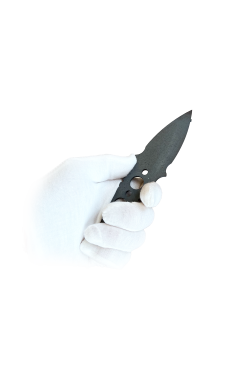
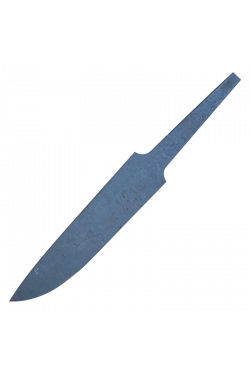
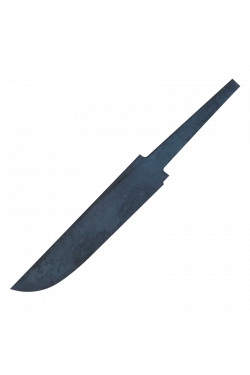
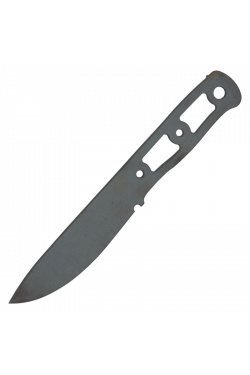
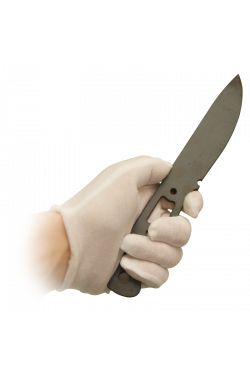
Бланк вырезан на промышленной установке гидроабразивной резки из листового проката стали Cr12MoV (аналог D2, производство Китай) толщиной 3.2 - 3.3 mm. Термообработка выполнена профессиональным тернистом высокого класса Сергеем Буровым на первичную твердость с криогенной обработкой в жидком азоте. Нагрев заготовок производится в защитных конвертах, что позволяет существенно снизить толщину дефектного слоя. Результирующая твердость составил 61-62 hrc.
Температура отпуска 170-180°C . Не допускайте нагрева заготовки выше этой температуры. На заготовках возможно присутствие незначительных поводок, которые легко устранится при шлифовании. Толщина обезуглероженного слоя может составлять до 0.5 mm, что следует учесть при работе с заготовкой и замере твердости. Обязательно необходимо снять этот слой по контуру режущей кромки.
Заготовка предназначена для накладного монтажа.
Химический состав стали Cr12MoV:
C (углерод) – 1.45-1.50%
Si (кремний) - 0.30%
Mn (марганец) - 0.40%
Cr (хром) - 11.0-12.0%
Mo (молибден) - 0.10-0.40%
V (ванадий) - 0.17-0.30%
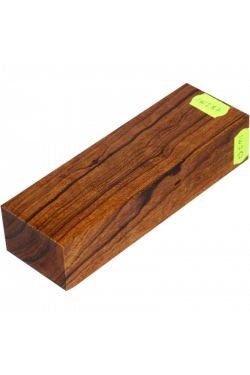
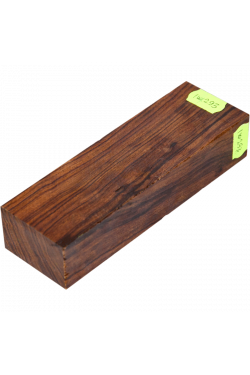
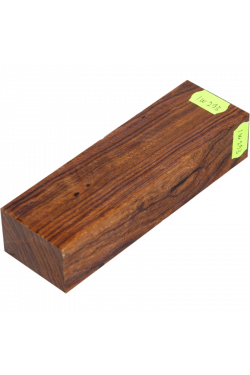
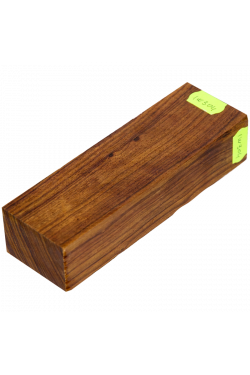
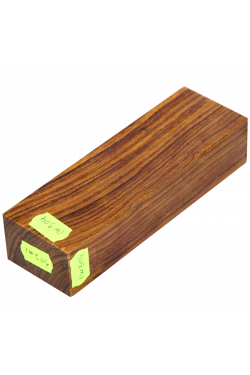
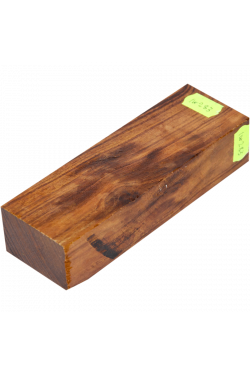
При работе с Ironwood важно не подвергать заготовку излишнему воздействию высокой температуры, иначе возможно образование трещин. Стандартный размер 135x45x30 мм, размер конкретного бруска может незначительно отличаться. Фото сделаны именно этого бруска, но, к сожалению, фотография может несколько искажено передавать цветовую гамму ввиду. Фото деланы с двух сторон, для того что бы вы могли рассмотреть товар подробно. Ввиду, того что это натуральная древесин, могут присутствовать трещины или каверны (как правило все особенности бруска можно увидеть на фотографии).
При работе с Ironwood важно не подвергать заготовку излишнему воздействию высокой температуры, иначе возможно образование трещин. Стандартный размер 135x45x30 мм, размер конкретного бруска может незначительно отличаться.
Фото сделаны именно этого бруска, но, к сожалению, фотография может несколько искажено передавать цветовую гамму ввиду. Фото деланы с двух сторон, для того что бы вы могли рассмотреть товар подробно. Ввиду, того что это натуральная древесин, могут присутствовать трещины или каверны (как правило все особенности бруска можно увидеть на фотографии).
При работе с Ironwood важно не подвергать заготовку излишнему воздействию высокой температуры, иначе возможно образование трещин. Стандартный размер 135x45x30 мм, размер конкретного бруска может незначительно отличаться.
Фото сделаны именно этого бруска, но к сожалению фотография может несколько искажено передавать цветовую гамму ввиду. Фото деланы с двух сторон, для того что бы вы могли рассмотреть товар подробно. Ввиду, того что это натуральная древесин, могут присутствовать трещины или каверны (как правило все особенности бруска можно увидеть на фотографии).
Бланк вырезан на промышленной установке гидроабразивной резки из листового проката стали Cr12MoV (аналог D2, производство Китай) толщиной 3.2 - 3.3 mm. Термообработка выполнена профессиональным тернистом высокого класса Сергеем Буровым на первичную твердость с криогенной обработкой в жидком азоте. Нагрев заготовок производится в защитных конвертах, что позволяет существенно снизить толщину дефектного слоя. Результирующая твердость составил 61-62 hrc.
Температура отпуска 170-180°C . Не допускайте нагрева заготовки выше этой температуры. На заготовках возможно присутствие незначительных поводок, которые легко устранится при шлифовании. Толщина обезуглероженного слоя может составлять до 0.5 mm, что следует учесть при работе с заготовкой и замере твердости. Обязательно необходимо снять этот слой по контуру режущей кромки.
Заготовка предназначена для накладного монтажа.
Химический состав стали Cr12MoV:
C (углерод) – 1.45-1.50%
Si (кремний) - 0.30%
Mn (марганец) - 0.40%
Cr (хром) - 11.0-12.0%
Mo (молибден) - 0.10-0.40%
V (ванадий) - 0.17-0.30%
При работе с Ironwood важно не подвергать заготовку излишнему воздействию высокой температуры, иначе возможно образование трещин. Стандартный размер 135x45x30 мм, размер конкретного бруска может незначительно отличаться.
Фото сделаны именно этого бруска, но, к сожалению, фотография может несколько искажено передавать цветовую гамму ввиду. Фото деланы с двух сторон, для того что бы вы могли рассмотреть товар подробно. Ввиду, того что это натуральная древесин, могут присутствовать трещины или каверны (как правило все особенности бруска можно увидеть на фотографии).
При работе с Ironwood важно не подвергать заготовку излишнему воздействию высокой температуры, иначе возможно образование трещин. Стандартный размер 135x45x30 мм, размер конкретного бруска может незначительно отличаться. Фото сделаны именно этого бруска, но, к сожалению, фотография может несколько искажено передавать цветовую гамму ввиду. Фото деланы с двух сторон, для того что бы вы могли рассмотреть товар подробно. Ввиду, того что это натуральная древесин, могут присутствовать трещины или каверны (как правило все особенности бруска можно увидеть на фотографии).
Бланк вырезан на промышленной установке гидроабразивной резки из листового проката стали Cr12MoV (аналог D2, производство Китай) толщиной 3.2 - 3.3 mm. Термообработка выполнена профессиональным тернистом высокого класса Сергеем Буровым на первичную твердость с криогенной обработкой в жидком азоте. Нагрев заготовок производится в защитных конвертах, что позволяет существенно снизить толщину дефектного слоя. Результирующая твердость составил 61-62 hrc.
Температура отпуска 170-180°C . Не допускайте нагрева заготовки выше этой температуры. На заготовках возможно присутствие незначительных поводок, которые легко устранится при шлифовании. Толщина обезуглероженного слоя может составлять до 0.5 mm, что следует учесть при работе с заготовкой и замере твердости. Обязательно необходимо снять этот слой по контуру режущей кромки.
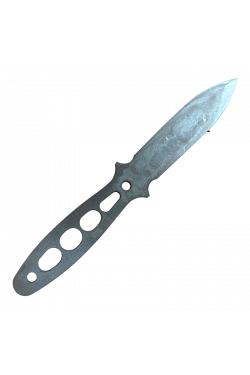
Заготовка предназначена для накладного монтажа.Диаметр монтажных отверстий: 5.1 mm
Диаметр отверстия под темляк: 9.0 mm
Химический состав стали Cr12MoV:
C (углерод) – 1.45-1.50%
Si (кремний) - 0.30%
Mn (марганец) - 0.40%
Cr (хром) - 11.0-12.0%
Mo (молибден) - 0.10-0.40%
V (ванадий) - 0.17-0.30%
Бланк вырезан на промышленной установке гидроабразивной резки из листового проката стали Cr12MoV (аналог D2, производство Китай) толщиной 3.2 - 3.3 mm. Термообработка выполнена профессиональным тернистом высокого класса Сергеем Буровым на первичную твердость с криогенной обработкой в жидком азоте. Нагрев заготовок производится в защитных конвертах, что позволяет существенно снизить толщину дефектного слоя. Результирующая твердость составил 61-62 hrc.
Температура отпуска 170-180°C . Не допускайте нагрева заготовки выше этой температуры. На заготовках возможно присутствие незначительных поводок, которые легко устранится при шлифовании. Толщина обезуглероженного слоя может составлять до 0.5 mm, что следует учесть при работе с заготовкой и замере твердости. Обязательно необходимо снять этот слой по контуру режущей кромки.
Заготовка предназначена для накладного монтажа.
Химический состав стали Cr12MoV:
C (углерод) – 1.45-1.50%
Si (кремний) - 0.30%
Mn (марганец) - 0.40%
Cr (хром) - 11.0-12.0%
Mo (молибден) - 0.10-0.40%
V (ванадий) - 0.17-0.30%
Бланк вырезан на промышленной установке гидроабразивной резки из листового проката стали Cr12MoV (аналог D2, производство Китай) толщиной 3.2 - 3.3 mm. Термообработка выполнена профессиональным тернистом высокого класса Сергеем Буровым на первичную твердость с криогенной обработкой в жидком азоте. Нагрев заготовок производится в защитных конвертах, что позволяет существенно снизить толщину дефектного слоя. Результирующая твердость составил 61-62 hrc.
Температура отпуска 170-180°C . Не допускайте нагрева заготовки выше этой температуры. На заготовках возможно присутствие незначительных поводок, которые легко устранится при шлифовании. Толщина обезуглероженного слоя может составлять до 0.5 mm, что следует учесть при работе с заготовкой и замере твердости. Обязательно необходимо снять этот слой по контуру режущей кромки.
Заготовка предназначена для накладного монтажа.
Диаметр монтажных отверстий: 4.2 mm Диаметр отверстия под темляк: 6.2 mm
Химический состав стали Cr12MoV:
C (углерод) – 1.45-1.50%
Si (кремний) - 0.30%
Mn (марганец) - 0.40%
Cr (хром) - 11.0-12.0%
Mo (молибден) - 0.10-0.40%
V (ванадий) - 0.17-0.30%
Бланк вырезан на промышленной установке гидроабразивной резки из листового проката стали Cr12MoV (аналог D2, производство Китай) толщиной 3.2 - 3.3 mm. Термообработка выполнена профессиональным тернистом высокого класса Сергеем Буровым на первичную твердость с криогенной обработкой в жидком азоте. Нагрев заготовок производится в защитных конвертах, что позволяет существенно снизить толщину дефектного слоя. Результирующая твердость составил 61-62 hrc.
Температура отпуска 170-180°C . Не допускайте нагрева заготовки выше этой температуры. На заготовках возможно присутствие незначительных поводок, которые легко устранится при шлифовании. Толщина обезуглероженного слоя может составлять до 0.5 mm, что следует учесть при работе с заготовкой и замере твердости. Обязательно необходимо снять этот слой по контуру режущей кромки.
Заготовка предназначена для накладного монтажа.
Химический состав стали Cr12MoV:
C (углерод) – 1.45-1.50%
Si (кремний) - 0.30%
Mn (марганец) - 0.40%
Cr (хром) - 11.0-12.0%
Mo (молибден) - 0.10-0.40%
V (ванадий) - 0.17-0.30%
Заготовка вырезана на промышленной установке гидроабразивной резки из листового проката стали Cor-X (Lohman - Германия) толщиной 3.5-3.7 mm. Резка выполняется струей воды под сверхвысоким давлением с подачей гранатового песка, что исключает воздействие высоких температур на материал и позволяет сохранить все качества стали, а так же исключает образование торцевых и поперечных трещин, как при резании другими методами.Термическая обработка выполнена профессиональным термистом высокого класса Сергеем Буровым на первичную твердость с криообработкой в жидком азоте . Нагрев заготовки производится в защитном конверте для снижения толщины выгоревшего слоя металла. Результирующая твердость 61-62 hrc.
Температура отпуска 175°C. Не допускайте нагрева заготовки выше этой температуры.
На заготовках возможно присутствие незначительных поводок в пределах 0.6 mm, которые легко устранится при выполнении слесарных работ по изготовлению клинка. Толщина обезуглероженного слоя до 0.5 mm, что следует учесть при работе с заготовкой и замере твердости. Обязательно необходимо снять этот слой по контуру режущей кромки.
Химический состав стали Cor-X
C (углерод) – 1,05%
Cr (хром) – 17,5%
Mo (молибден) – 1,2%
V (ванадий) – 0,1%
Co (кобальт) - 1 ,5%
Cor-X - мартенситная корозионностойкая сталь, по химическому составу является полным аналогом N690 от Bohler. Сталь обладает высокими корозионностойкими свойствами, высокой вязкостью и сопротивлению механическим воздействиям. Сталь подходит для изготовления любых типов ножей.